Dlaczego te same ustawienia piaskarki dają inny efekt na stali, aluminium i stali nierdzewnej
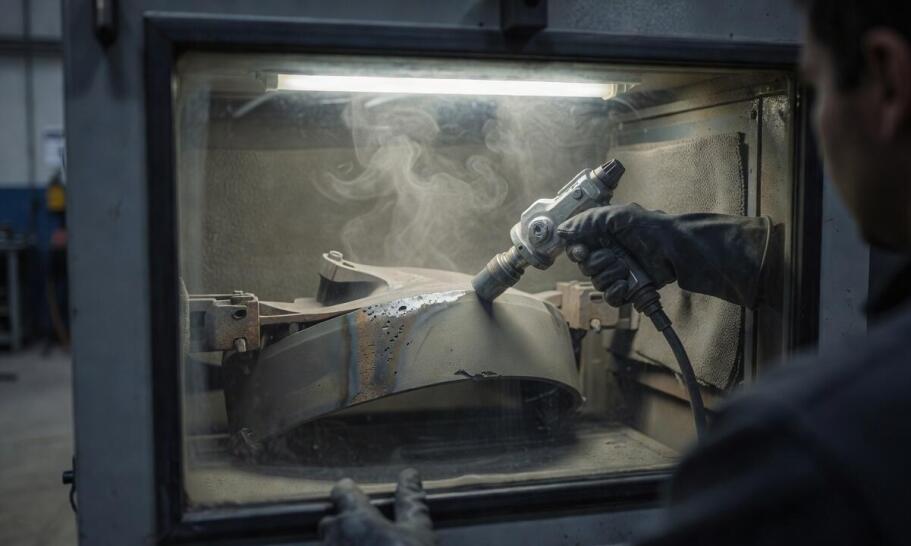
Uruchomienie procesu obróbki strumieniowo-ściernej przy niezmienionych parametrach prowadzi do zupełnie odmiennych rezultatów w zależności od obrabianego stopu. Różnice w zachowaniu stali węglowej, aluminium oraz stali nierdzewnej pod wpływem uderzających cząstek wynikają z ich fizycznej struktury i diametralnie różnej twardości. Stal konstrukcyjna wykazuje znaczną odporność na uderzenia, podczas gdy stopy aluminium są materiałami miękkimi i podatnymi na głębokie wnikanie ziaren. Z kolei stal nierdzewna łączy wysoką twardość powierzchniową ze specyficznymi wymaganiami dotyczącymi czystości chemicznej. Zrozumienie tych zróżnicowanych właściwości pozwala uniknąć nieodwracalnych uszkodzeń materiału bazowego przed nakładaniem powłok.
Wpływ ciśnienia i przepływu powietrza na strukturę materiału
Ciśnienie robocze oraz wydajność kompresora bezpośrednio decydują o energii kinetycznej, z jaką medium ścierne uderza w czyszczony detal. Na twardszej stali nierdzewnej wyższe parametry skutecznie usuwają rdzę, stare powłoki malarskie i zgorzelinę hutniczą. Wysoka energia kinetyczna ułatwia zrywanie mocno związanych warstw tlenkowych bez ryzyka odkształcenia grubościennego materiału. Sytuacja wygląda zupełnie inaczej w przypadku metali o mniejszej gęstości. Na elementach aluminiowych te same wartości ciśnienia powodują błyskawiczne zdarcie cienkiego nalotu tlenkowego, ale jednocześnie generują ogromne ryzyko zniszczenia powierzchni.
Przeczytaj również: Piaskarka przemysłowa w procesie przygotowania powierzchni: kluczowe aspekty
Zbyt wysokie parametry przesyłu powietrza sprawiają, że cząstki ścierne nadmiernie zagłębiają się w miękką strukturę stopów lekkich. Prowadzi to do powstawania głębokiej chropowatości, która często eliminuje dany element z dalszego użycia produkcyjnego. Dodatkowo intensywne uderzenia wywołują silne naprężenia. Miejscowe przegrzewanie i odkształcanie płaskich elementów stanowi główne zagrożenie przy zbyt agresywnej obróbce cienkich blach aluminiowych oraz nierdzewnych. Aby bezpiecznie pracować z delikatnymi materiałami, operator musi zredukować ciśnienie oraz zmniejszyć gęstość podawanego strumienia. Wymaga to użycia urządzeń pozwalających na precyzyjną kalibrację dawkowania na zaworze talerzowym lub dozującym.
Przeczytaj również: Jak zbudowane są kabiny do piaskowania?
Dobór ścierniwa i profilu chropowatości w obróbce przemysłowej
Rodzaj użytego medium ściernego jest równie istotny co moc kompresora, ponieważ fizyczny kontakt ziarna z podłożem determinuje finalny profil powierzchni. Do standardowej stali węglowej stosuje się najczęściej twardy elektrokorund, piasek kwarcowy lub ostrokątny śrut stalowy. Wytwarzane w Straszynie maszyny do piaskowania metalu umożliwiają sprawne wykorzystanie tych ciężkich mediów podczas oczyszczania wielkogabarytowych konstrukcji okrętowych czy infrastruktury rurociągowej. Zastosowanie żelaznego ścierniwa jest jednak całkowicie wykluczone przy stopach wymagających chemicznej pasywacji.
Przeczytaj również: Jaki efekt daje wykorzystanie piaskarki kabinowej?
Obróbka aluminium oraz stali szlachetnej wymusza przejście na media bezżelazne. Użycie szklanych mikrokulek lub specjalistycznej ceramiki zapobiega wtłaczaniu drobin żelaza w głąb czyszczonego detalu. Zanieczyszczenie powierzchni szlachetnej cząstkami stali węglowej prowadzi do szybkiego powstania niszczących ognisk korozji wżerowej. Firma Indusco Solution dostarcza sprzęt do obróbki powierzchniowej, który pozwala na płynną zmianę stosowanego medium i dostosowanie go do wymogów konkretnego kontraktu. Oczekiwany stopień chropowatości musi być zawsze ściśle dopasowany do planowanego procesu technologicznego. Aplikacja grubych powłok antykorozyjnych wymaga profilu ostrego na poziomie 25–75 mikrometrów, który działa jak mechaniczna kotwa dla farby. Z kolei przygotowanie pachwin pod spawanie narzuca konieczność uzyskania powierzchni idealnie czystej, ale o znikomej chropowatości, aby zminimalizować ryzyko wtrąceń i osłabienia krystalicznej struktury spoiny.
Skuteczność przemysłowego oczyszczania powierzchni nie zależy od maksymalnej mocy wykorzystywanego sprzętu, lecz od świadomego sterowania parametrami fizycznymi. Dopasowanie ciśnienia, wydajności powietrza oraz rodzaju i granulacji ścierniwa do właściwości konkretnego stopu gwarantuje osiągnięcie zakładanego celu. Właściwa konfiguracja parametrów chroni strukturę metalu przed nieodwracalną deformacją i zapewnia odpowiednią adhezję dla przyszłych powłok ochronnych. Prawidłowo przeprowadzony proces strumieniowo-ścierny stanowi fundament trwałości systemów antykorozyjnych na każdej odpowiedzialnej konstrukcji inżynierskiej.
Dziękujemy za ocenę artykułu
Błąd - akcja została wstrzymana
Polecane firmy
-

-

Schemat skup złomu stalowego skup akumulatorów
Surowce wtórne - skup, sprzedaż
woj. warmińsko-mazurskie10-426 Olsztyn, Magazynowa 1
-

Technolog-WOKU Wiesław Stefaniak i Wspólnicy Sp.j.
Filtry
woj. mazowieckie04-041 Warszawa, Ostrobramska 101
-
Przeczytaj także
-
 Budownictwo, nieruchomości, wyposażenie
Mieszkania do wynajęcia w Poznaniu – jak dopasować metraż do swoich potrzeb
Wynajem mieszkań w Poznaniu to dynamiczny rynek, który oferuje wiele możliwości dla osób poszukujących lokum. W artykule przedstawimy, jak odpowiednio dopasować metraż do indywidualnych potrzeb,...
-
 Motoryzacja
Środki smarne i ich wpływ na działanie maszyn
Podstawową funkcją środka smarnego jest redukcja lub nawet całkowita eliminacja tarcia w punktach styku metalowych elementów. Zmniejszenie tarcia między współpracującymi częściami maszyn służy...
-
 Handel
Podstawowe rodzaje i przeznaczenie butów roboczych
Zgodnie z obowiązującymi przepisami w przypadku, gdy odzież pracownika może ulec zniszczeniu lub gdy wymagają tego względy technologiczne, sanitarne lub BHP pracodawca ma obowiązek dostarczyć...
-
 Prawo i finanse
W jakim celu wykonuje się wycenę wartości pojazdu?
Wycena samochodu jest niezbędna w wielu sytuacjach. Często domagają się jej osoby kupujące pojazd, które mają wątpliwości co do ceny proponowanej przez sprzedawcę, ale nie tylko. Do jej wykonania...